

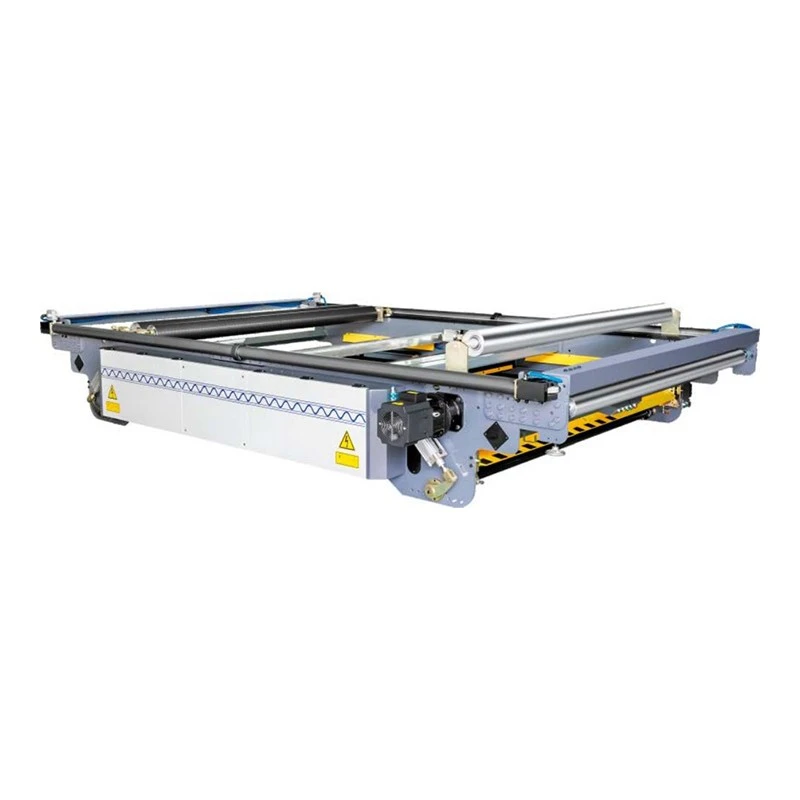
نظرة عامة على المنتج
-تعمل معدات قطع الويب البرجية المزدوجة على تحويل اللفات الرئيسية العريضة إلى لفات نهائية متعددة من خلال الفك المتحكم فيه وتوجيه الويب والقطع الطولي وإعادة اللف البرجي. يدعم موضعان لللف على شكل برج دورات اللف المستمرة، مع إعداد موضع اللف التالي أثناء اكتمال اللفات الحالية.
يعتمد تكوين الماكينة على نوع المادة، والسمك، وأبعاد-اللفة الأصلية، وتنسيق اللفة النهائية-، والحجم الأساسي، وتخطيط الشق، ووزن اللفة، وشد اللف، وسرعة الإنتاج المطلوبة.
المزدوج-إعادة لف البرج
يسمح موضعان لللف للماكينة بالتناوب بين أعمدة الترجيع النشطة والمجهزة. وهذا يدعم تسلسل الإنتاج المستمر عندما تصل اللفات النهائية إلى القطر المحدد.
تقوم حركة البرج بتنسيق إكمال اللفة ونقل الشبكة وموضع اللف التالي. تتم مطابقة إعدادات التغيير مع المادة وتنسيق -اللف النهائي.
يؤثر شد الترجيع وضغط التلامس وتكوين العمود على كثافة اللفة ومحاذاة الحواف وهندسة اللفة النهائية-. يتم إنشاء هذه الإعدادات وفقًا لهيكل المادة وأبعاد اللفة.
تكوين الحز
القص الحز
توفر سكاكين القص عملية قطع يمكن التحكم فيها للورق والأفلام والصفائح ومواد الويب المتوافقة الأخرى. يتم اختيار هندسة السكين والضغط وفقًا لسمك الركيزة وبنيتها.
تقطيع الحلاقة
يعتبر الحز باستخدام ماكينة الحلاقة مناسبًا للشبكات الرقيقة والمرنة المتوافقة حيث يمكن تحقيق حالة الحافة المطلوبة باستخدام طريقة القطع هذه.
تخطيط الشق
يتم ترتيب مواضع السكين وفقًا لعرض اللفائف-النهائية، ومساحة القطع المسموح بها، والتباعد الأساسي. ترتيب الشق الإجمالي مطابق لعرض العمل المتوفر.
التحكم في توتر الويب
استرخاء التحكم
يتغير شد الفك مع انخفاض قطر اللفة الرئيسية-. يحافظ التوتر المتحكم فيه على حركة الويب المستقرة من خلال أقسام التوجيه والقطع.
التحكم في الترجيع
يتم ضبط شد الترجيع وفقًا لسمك المادة وقطر اللفة وهيكل اللف. يؤثر الإعداد على صلابة اللف واتساق اللف.
توجيه الويب
يتحكم توجيه الويب في موضع الويب الجانبي قبل وبعد القطع. يساعد التوجيه الدقيق في الحفاظ على محاذاة -اللفة النهائية عبر الممرات المتعددة.
المزايا الرئيسية
تحول أقصر
يعمل ترتيب البرج المزدوج- على إعداد موضع اللف التالي أثناء دورة اللف الحالية، مما يقلل الوقت المطلوب بين مجموعات اللف- النهائية.
الإنتاج المستمر
يمكن أن يستمر تسلسل اللف مع انقطاع محدود عندما يكون-تنسيق اللف النهائي والمادة مناسبين للتغيير التلقائي.
هندسة لفة متسقة
تساعد ظروف التوتر والتوجيه واللف التي يتم التحكم فيها في الحفاظ على قطر اللفة القابل للتكرار وموضع الحافة وكثافة اللف.
تنسيقات رول مرنة
يمكن تكوين القطر الأساسي وعرض الشق وقطر اللفة النهائية- وترتيب اللف حول تنسيق الإنتاج المطلوب.
تطبيقات المواد
فيلم بلاستيكي
يمكن للتكوينات المناسبة معالجة هياكل الأفلام المرنة PE وPP وPET وغيرها من هياكل الأفلام المرنة وفقًا لمتطلبات السُمك واللف.
الورق والملصقات
يمكن مطابقة مسار الويب وترتيب القطع مع درجات الورق والمواد المطلية وهياكل الملصقات.
رقائق الألومنيوم
تتطلب الرقائق الرقيقة شد الويب المتحكم فيه وتوجيهًا ثابتًا للحفاظ على موضع المادة أثناء القطع الطولي.
شبكات مغلفة
يتم تحديد ظروف القطع واللف وفقًا لسمك الصفائح وبنية الطبقة وتنسيق اللف النهائي المطلوب.
المعلمات التقنية النموذجية
|
المعلمة |
التكوين المرجعي |
|
هيكل البرج |
برج مزدوج-. |
|
مواقف متعرجا |
4 مهاوي |
|
عرض العمل |
1300-1800 ملم |
|
أقصى سرعة للخط |
800 م/دقيقة |
|
قطر لفة الوالدين |
ما يصل إلى 1200 ملم |
|
قطر اللفة النهائية |
يصل إلى 600 ملم |
|
سمك المادة |
12–200 μm |
|
استرخاء القطر الأساسي |
76 / 152 ملم |
|
ترجيع القطر الأساسي |
76 / 152 ملم |
|
الحد الأدنى لعرض الشق |
30 ملم |
|
طرق الحز |
الحلاقة / القص |
|
نظام التحكم |
بلك + همي |
|
نظام القيادة |
مضاعفات |
تكوين الإنتاج
بيانات المواد
يحدد نوع المادة، والسمك، والطلاء، والهيكل الرقائقي، وقوة النسيج طريقة القطع المطلوبة، ونطاق التوتر، وظروف التعامل مع النسيج.
لفة البيانات
يتم مطابقة عرض اللفة الرئيسية- وقطرها ووزنها مع عرض اللفة النهائية- والقطر والحجم الأساسي وترتيب المسار لإنشاء تكوين الفك والإرجاع.
بيانات العملية
تحدد السرعة المستهدفة وكمية الشق وشد اللف وطريقة التغيير وحجم الإنتاج تكوين الماكينة ووظائف التشغيل الآلي المطلوبة.
ضبط الجودة
التفتيش الميكانيكي
يتم فحص التجميعات الهامة للتأكد من دقة الأبعاد والمحاذاة وحالة التشغيل أثناء تجميع الماكينة.
اختبار الجري
يتم فحص مسار الويب من خلال تسلسلات الفك والتوجيه والقطع وحركة البرج وإعادة اللف قبل الشحن.
تم الانتهاء من -فحص اللف
يتم فحص اللفات النهائية للتأكد من القطر، ومحاذاة الحواف، وحالة اللف، واتساق الشق مقابل تنسيق الإنتاج المحدد.
صالح التطبيق
هذا الجهاز مناسب لتحويل الخطوط التي تعالج اللفات الرئيسية العريضة إلى لفات نهائية متعددة وتتطلب ظروف لف متكررة مع تغييرات متكررة في اللفات. يعد تكوين البرج المزدوج- ذا صلة خاصة بالإنتاج المستمر حيث يتم الانتهاء من إزالة اللف- ويلزم تنسيق دورة اللف التالية.
تكوين المواد الخاصة بك
يبدأ اختيار الماكينة بمواصفات الإنتاج الفعلية. نوع المادة، والسمك، وعرض وقطر اللفة الأصلية-، وعرض وقطر اللفة النهائية-، والحجم الأساسي، ووزن اللفة، والسرعة المستهدفة وتخطيط الشق يحدد سعة الفك المناسبة، وترتيب الحز، والتحكم في التوتر، وتكوين البرج.
التعليمات
س: ما هي المواد التي يمكن للآلة معالجتها؟
ج: يمكن تهيئة الماكينة لتناسب الأفلام البلاستيكية والورق والملصقات ورقائق الألومنيوم والشبكات المصفحة. تحدد سماكة المادة والخواص الميكانيكية الإعداد المناسب للقطع واللف.
س: ما وظيفة هيكل البرج المزدوج-؟
ج: يوفر هيكل البرج المزدوج-وضعين للتعبئة، مما يسمح بإعداد مجموعة اللف التالية أثناء اكتمال دورة اللف الحالية.
س: كيف يتم تحديد عرض الشق؟
ج: يتم ترتيب مواضع السكين وفقًا لعرض اللفة النهائية-ومساحة القطع المسموح بها والتباعد الأساسي وعرض العمل الإجمالي.
س: ما هي المعلومات المطلوبة لاختيار الجهاز؟
ج: تتضمن البيانات الرئيسية نوع المادة، والسمك، وأبعاد اللفة الأصلية-، وأبعاد اللفة النهائية-، والقطر الأساسي، ووزن اللفة، والسرعة المستهدفة، وتخطيط الشق.
س: هل يمكن معالجة تنسيقات -اللفائف النهائية المختلفة؟
ج: نعم. يمكن تكوين ترتيب اللف لأقطار أساسية مختلفة، وعروض اللفائف النهائية-، وأقطار اللفائف، ومجموعات الشقوق ضمن نطاق الماكينة المحدد.
س: كيف يتم تأكيد التكوين النهائي للجهاز؟
ج: يتم إنشاء التكوين النهائي من المواد الفعلية ومواصفات اللفة. تحدد هذه المعلمات مسار الويب، ونطاق التوتر، وترتيب الحز، وتكوين اللف.
الوسم : -معدات قطع الويب البرجية المزدوجة، الصين-مصنعي معدات قطع الويب البرجية المزدوجة، المصنع, آلة تقطيع وإعادة لف عالية السرعة, أداة فصل بطانة التحرير, آلة تقطيع المواد الملفوفة, آلة تقطيع الأسطوانات, آلة تقطيع وإعادة لف


